
Co w produkcji ustala wielkość oczek, stabilność i powtarzalność dzianiny ażurowej
Spis treści
- Wpływ przędzy i prowadzenia nitek na architekturę oczek
- Rola maszyn osnowowych w utrzymaniu powtarzalności partii
- Technologiczne podstawy właściwości materiałów otwartych
Dzianina ażurowa powstaje nie przez proste uproszczenie splotu czy mechaniczne zmniejszenie gramatury, lecz przez świadome decyzje technologiczne podejmowane już na etapie projektowania osnowy. Przeźroczyste oczka i otwory wynikają z precyzyjnego doboru parametrów dziewiarskich. Bez odpowiednich ustawień maszyny materiał nie zachowałby pożądanego prześwitu ani niezbędnej stabilności wymiarowej po obciążeniu. Konstrukcja takich wyrobów wymaga głębokiego zrozumienia zależności między fizycznym naprężeniem przędzy a zachowaniem dzianiny w gotowym wyrobie krawieckim. Tworzenie otwartych struktur to w rzeczywistości zaawansowany proces inżynieryjny, w którym każda pusta przestrzeń zostaje precyzyjnie zaplanowana. Zmiana jednego elementu składowego, na przykład lokalnej siły naciągu, natychmiast wpływa na parametry fizyczne całej beli materiału. Zrozumienie tych mechanizmów oddziela losowe efekty produkcyjne od w pełni kontrolowanego powstawania użytecznych tekstyliów.
Wpływ przędzy i prowadzenia nitek na architekturę oczek
Rodzaj zastosowanej przędzy bezpośrednio determinuje grubość nitki oraz jej zdolność do formowania stabilnych otwartych struktur. Przędze poliestrowe lub poliamidowe o określonej liczbie włókien pozwalają uzyskać oczka o dokładnie wyliczonej średnicy. Wykorzystanie grubszych włókien naturalnie zmniejsza dostępny prześwit, jednocześnie zwiększając ogólną sztywność i odporność mechaniczną gotowego materiału. Konstruktorzy odzieży dobierają te wartości w zależności od tego, czy surowiec ma pełnić funkcję wentylacyjną, czy nośną.
Przeczytaj również: Druk cyfrowy na tkaninach: innowacyjne rozwiązania w branży włókienniczej
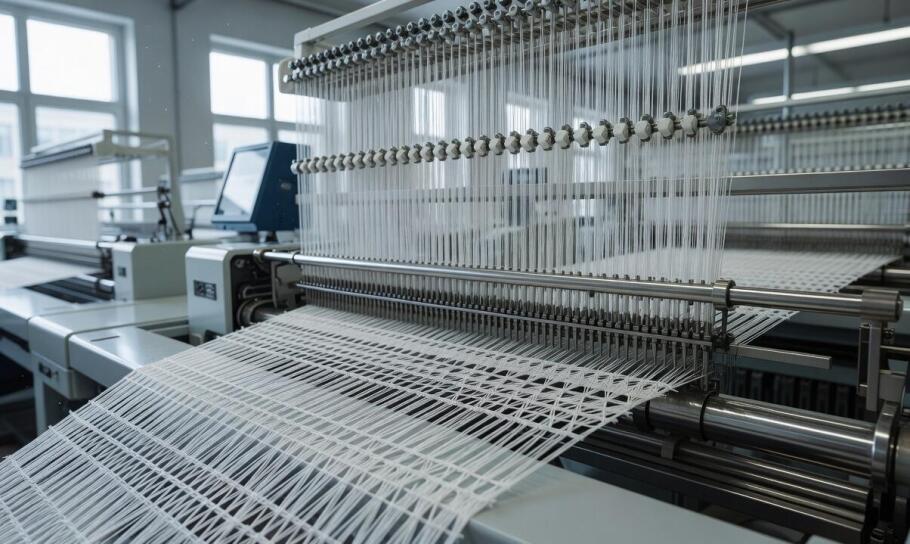
Kluczowe znaczenie dla ostatecznego kształtu dzianiny ma sposób prowadzenia nitek na maszynie osnowowej. Sekwencja ruchów określana jako overlap i underlap bezpośrednio kształtuje wielkość oraz zarys pojedynczych otworów. Zastosowanie techniki częściowego nawleczenia grzebieni tworzy zaplanowane, regularne luki między kolumnami oczek, budując docelowy wzór. Ścisła kontrola napięcia nici roboczych zapobiega późniejszej deformacji struktury pod wpływem sił rozciągających. Niewłaściwie dobrane parametry naciągu natychmiast prowadzą do powstawania nieregularnych prześwitów lub nadmiernego wyciągania się dzianiny w jednym kierunku, co dyskwalifikuje całą partię z użycia w rygorystycznej produkcji seryjnej.
Przeczytaj również: Buty damskie 2020. Co w tym roku jest na topie?
Gramatura, stopień porowatości i stabilność wymiarowa ściśle określają docelowe przeznaczenie konkretnego wyrobu. Lekkie i wysoce przewiewne warianty o powiększonych otworach trafiają głównie do sektora odzieży letniej oraz odzieży sportowej wyczynowej. Gęstsze struktury lub warianty ze specjalistycznymi wzmocnieniami splotu spełniają rygorystyczne wymagania stawiane dzianinom podszewkowym i komponentom kaletniczym. Precyzyjne dopasowanie tych zmiennych technologicznych pozwala uzyskać teksturę zachowującą swoje właściwości nawet po wielokrotnym praniu i intensywnym użytkowaniu w trudnych warunkach.
Przeczytaj również: Metody zagęszczania rzęs
Rola maszyn osnowowych w utrzymaniu powtarzalności partii
Nowoczesne maszyny osnowowe, zwłaszcza przemysłowe modele typu Raschel i tricot, pozwalają utrzymać niemal idealną powtarzalność projektowanego wzoru. Wynika to z synchronicznego ruchu grzebieni roboczych oraz bardzo precyzyjnego sterowania systemami podawania osnowy. Elektroniczne układy regulacji długości przędzy wprowadzanej do strefy dziania gwarantują, że każdy metr bieżący schodzący z wału roboczego ma identyczną architekturę otworów. Bez tych zaawansowanych mechanizmów kontrolnych różnice między poszczególnymi rolkami mogłyby sięgać od kilku do kilkunastu procent w gęstości splotu. Błąd wymiarowy uniemożliwia zakładom konfekcyjnym zachowanie powtarzalności rozmiarówki podczas krojenia wielowarstwowego w masowych seriach odzieżowych.
Rygorystyczny monitoring parametrów pracy pozwala eliminować błędy strukturalne jeszcze przed nawinięciem wyrobu na docelowy wał. Technologicznie zaawansowany producent dzianin ażurowych opiera swój wewnętrzny proces na ciągłym badaniu naciągu i weryfikacji geometrii powstałych prześwitów. Wieloletnia praktyka przemysłowa dowodzi, że wysoka stabilność wymiarowa materiału bezpośrednio przekłada się na mniejsze straty surowcowe w szwalni. Działająca w Stargardzie spółka Luxpol-Bis, która kontynuuje tradycję produkcji osnowowej od lat siedemdziesiątych XX wieku, stosuje systematyczną analizę jakościową obejmującą regularne pomiary długości ściegu i wizualną inspekcję wykończenia. Zakłady odzieżowe oraz producenci toreb i plecaków otrzymują dzięki temu asortyment całkowicie wolny od niespodziewanych odchyleń konstrukcyjnych.
Bieżąca weryfikacja procesu produkcyjnego zapobiega kosztownym problemom z dopasowaniem krzywizn w gotowym produkcie. Utrzymanie idealnie stałego prześwitu na całej szerokości maszyny wymaga doskonałej kalibracji mechaniki oraz użycia certyfikowanych włókien o jednolitych parametrach fizykochemicznych. Każde odchylenie na tym etapie mnoży się na kolejnych stanowiskach obróbczych.
Technologiczne podstawy właściwości materiałów otwartych
O przydatności rynkowej wyprodukowanej dzianiny ażurowej decyduje nie tylko jej ostateczny wygląd zewnętrzny, lecz spójny zestaw ukrytych parametrów mechanicznych. Prześwitujące, pozornie delikatne struktury muszą opierać się na solidnym fundamencie, aby sprostać rygorom cięcia mechanicznego, szycia maszynowego i ostatecznej eksploatacji przez konsumenta. Zestrojenie możliwości maszyny z charakterystyką wybranej przędzy gwarantuje zachowanie pierwotnego ułożenia włókien bez względu na powstające później obciążenia kierunkowe.
Proces wytwarzania splotów otwartych wymusza bezkompromisowe podejście do powtarzalności całego cyklu. Niewielkie odchylenia gramatury tolerowane w litych materiałach odzieżowych stają się w strukturach ażurowych wyraźnie widocznym defektem i miejscem osłabienia splotu. Inżynieria włókiennicza traktuje puste przestrzenie w produkcie z rygorem odpowiadającym analizie samych polimerów. Dokładna znajomość procesów dziania pozwala zakładom produkcyjnym dostarczać surowiec odporny na degradację strukturalną, idealnie wpisujący się w oczekiwania współczesnego przemysłu lekkiego i branży sportowej.
Podziel się:
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-

Sas Agencja Odzież damska światowych marek
Odzież, konfekcja - detal
woj. dolnośląskie54-129 Wrocław, Idzikowskiego 42A lok. 2
-

P.h.u."JANWO" Jan Woźniak 90-505 Łódź Skłodowskiej-curie Marii 12/14
Tkaniny, artykuły tekstylne
woj. łódzkie90-505 Łódź, Skłodowskiej-Curie 12/14
-

-

Przeczytaj także
-
 Odzież, obuwie i dodatki
Jakie dodatki bieliźniane warto mieć przy wyborze biustonosza do bluzek bez pleców?
Wybór odpowiedniego biustonosza do bluzek bez pleców może być trudny, ale istotne są różnorodne dodatki bieliźniane, które poprawiają komfort i estetykę stylizacji. Warto zwrócić uwagę na modele...
-
 Odzież, obuwie i dodatki
Pompony do czapek jako dodatek futrzarski
Projektanci czapek starają się nadążać za ciągle zmieniającymi się trendami w modzie. Są jednak takie elementy, które nigdy się nie nudzą i zawsze wyglądają dobrze. Wśród nich znajdują się między...
-
 Odzież, obuwie i dodatki
Do czego służą napy?
Dodatki krawieckie to nieodłączne elementy wykorzystywane podczas produkcji i wykańczania odzieży oraz tekstyliów. Pełnią one funkcję ozdobną oraz praktyczną. Jednymi z nich są napy należące do grupy...
-
 Odzież, obuwie i dodatki
Dlaczego odzież BHP jest ważna i jakie wyróżnia się jej rodzaje?
Warto zadbać o bezpieczeństwo pracowników w trakcie wykonywania pracy. Szczególnie jeśli narażeni są na czynniki zagrażające ich życiu lub zdrowiu. W tym celu wykorzystuje się odzież BHP, która...